
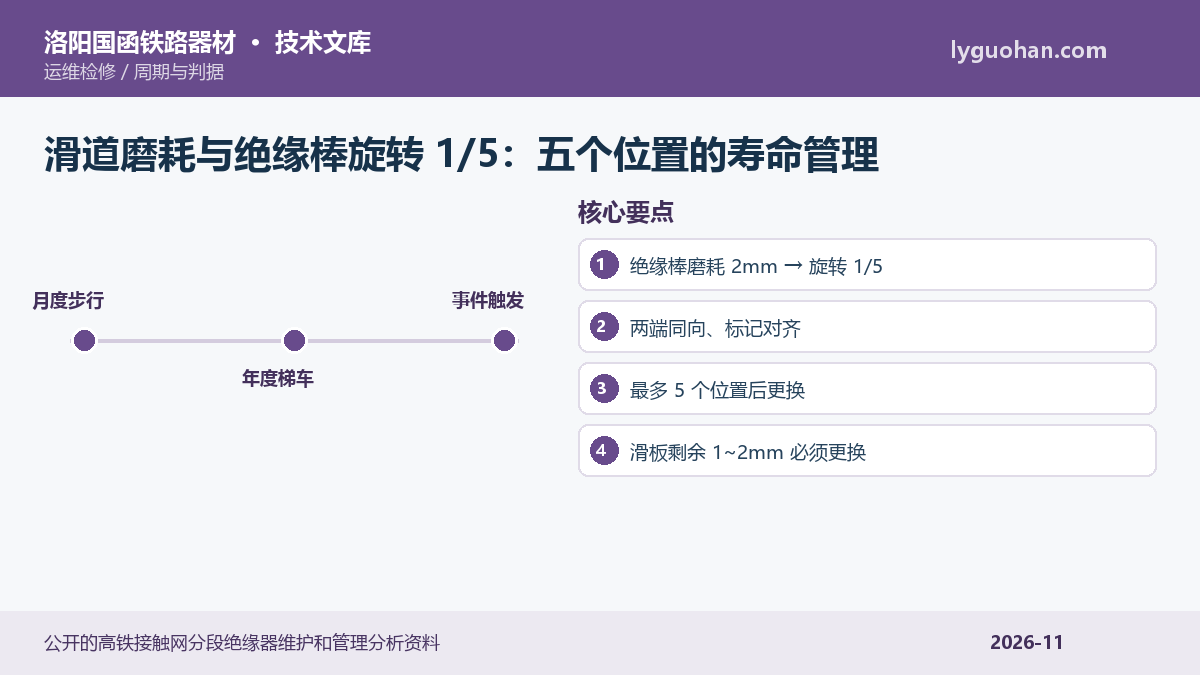
分段绝缘器的磨耗件不是一次用到废。绝缘棒两端有等分标记,可按规定旋转到新的工作面;滑板则按弓架次和剩余厚度分级处置。把「旋转次数、磨耗量、弓架次」三项记进同一台账,寿命管理才不会变成凭印象换件。
绝缘棒旋转工艺
公开的高铁接触网分段绝缘器维护资料描述:当绝缘棒磨耗达 2mm 时,用圆筒扳手夹紧两端金属套筒,按等分标记向同一方向旋转 1/5 周;两端转过的标记数必须相同,转动后两端标记仍在同一条直线上,随后拧紧松动的螺丝。
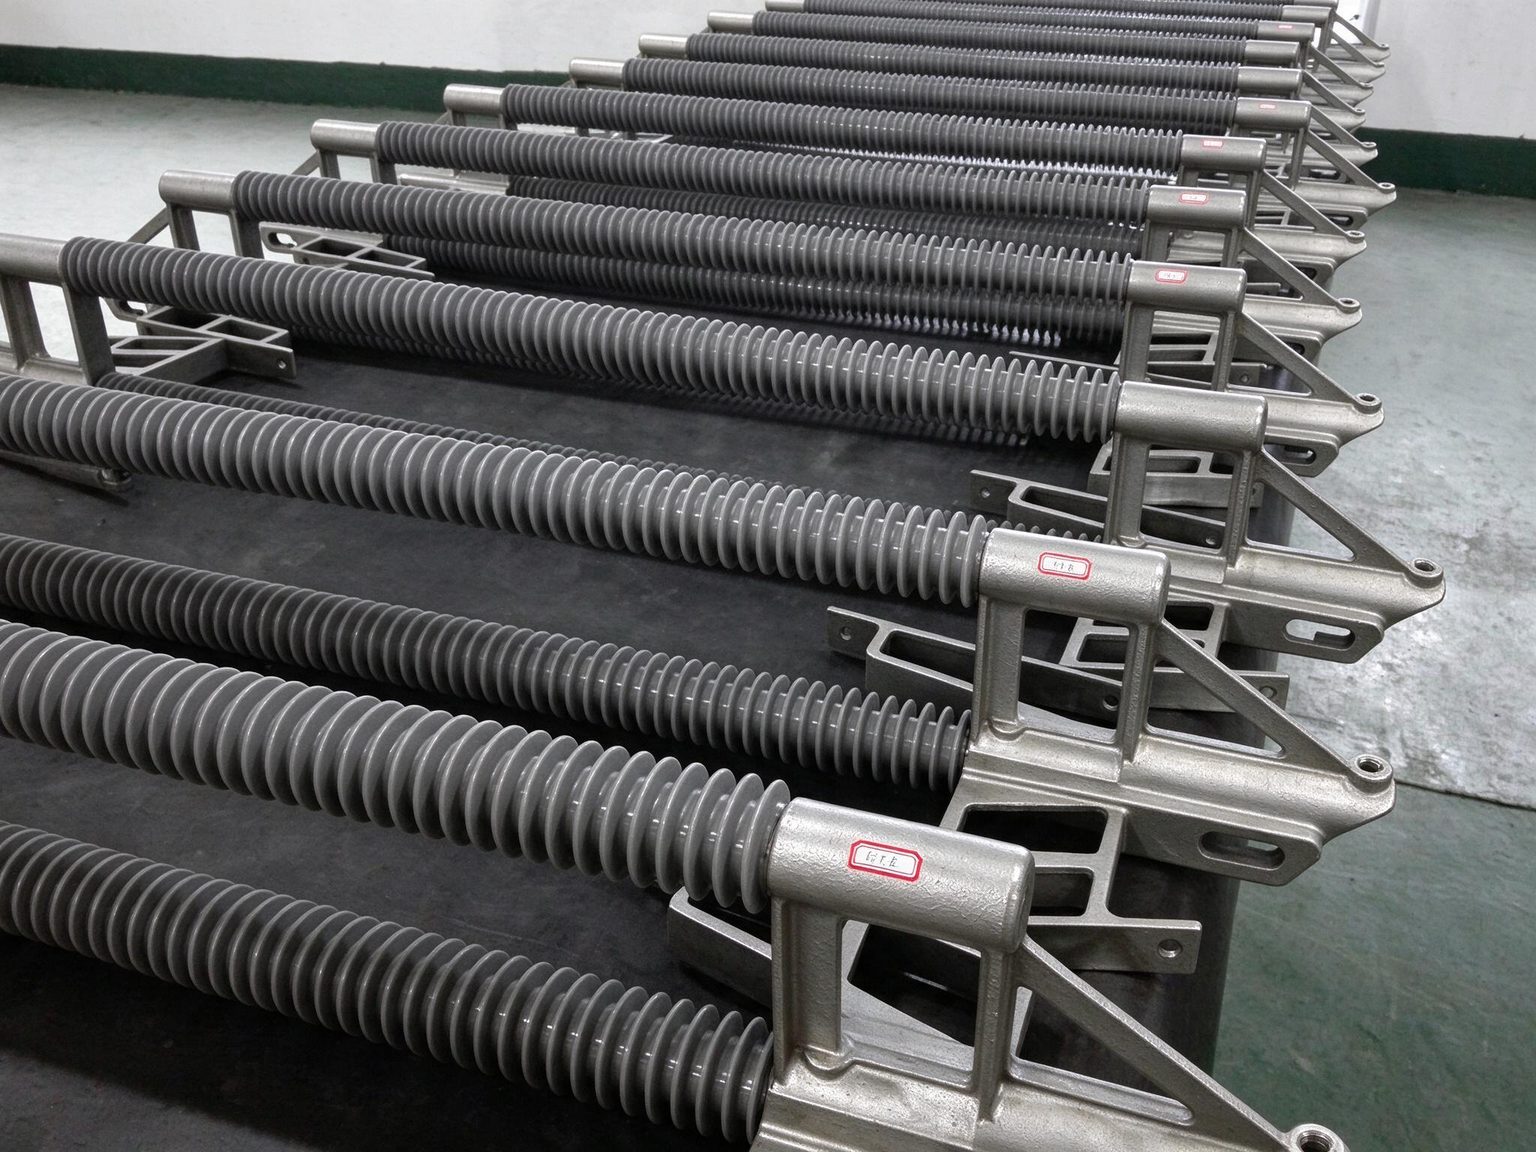
绝缘棒最多可使用 5 个位置,5 个位置全部磨损,或透过 PTFE 表层损坏能看到 GRP 杆时,绝缘子必须更换。旋转前应先清洁表面并记录当前位置编号,避免重复用同一工作面。
滑板磨耗分级
同一资料给出:按行车密度与弓架次定期做磨耗检查,20~30 万弓架次后若磨耗大于 3mm 需再次调整;磨耗达到最大值、剩余厚度 1~2mm 时必须更换滑板。运行检修规程也要求导滑板、导流板不得有裂纹和变形,磨耗超过产品规定应及时更换。
偏磨比均匀磨耗更值得警惕。发现单侧磨耗明显,应回查中心偏差、负弛度与受电弓滑板状态,调整后再继续记录磨耗速率。
台账与备件
建议字段:设备编号、累计弓架次(或估算行车密度)、当前旋转位置 1~5、绝缘棒磨耗量、滑板剩余厚度、磨耗是否均衡、上次调整日期、下次检查日期、备件型号与批次。
把这些字段并入 备件与状态修台账,就能按实际磨耗速率而非固定年限排备件计划,尤其适合行车密度差异大的站场与正线。
磨耗件分级处置(公开维护资料口径)
| 部件 | 触发值 | 处置 | 上限 |
|---|---|---|---|
| 绝缘棒 | 磨耗达 2 mm | 旋转 1/5 周、两端同向 | 最多 5 个位置 |
| 绝缘棒 | 5 位置用尽 / 露出 GRP 杆 | 更换绝缘子 | — |
| 滑板 | 20~30 万弓架次 | 检查磨耗 | — |
| 滑板 | 磨耗 >3 mm | 再次调整 | — |
| 滑板 | 剩余厚度 1~2 mm | 更换滑板 | — |
| 导滑板 / 导流板 | 裂纹、变形、超产品规定磨耗 | 及时调整或更换 | 按规程 |
表注:数值引自公开的高铁接触网分段绝缘器维护管理资料与城轨接触网运行检修规程,具体型号以产品维护说明为准。
常见问题
旋转位置记错会怎样?
可能重复使用已磨损工作面,导致局部剩余厚度不足。每次旋转后应拍照记录两端标记,并在台账里递增位置编号。
没有弓架次数据怎么定周期?
可用行车密度与通过列数估算,并结合磨耗速率实测值校正;关键是保持同一估算口径,便于趋势对比。
参考依据
公开的高铁接触网分段绝缘器维护和管理分析资料、城市轨道交通接触网(轨)运行检修规程第 10.10 节。 本文由洛阳国函铁路器材有限公司技术中心整理,最近审核:2026-11。具体工程参数以设计文件、产品图号与型式试验报告为准。
延伸阅读
需要按线路工况核对型号与配套件?提交工况参数,获取选型建议与报价。